


Povlak je klíčovým procesem v celé výrobní lince hliníkových plechů a svitků. Kvalita potaženého výrobku, zejména zdánlivá kvalita, přímo ovlivňuje dekorativní účinek výrobku. Proto musíme nejprve pochopit běžné vady a příčiny v procesu povlakování, abychom mohli vyrobit vysoce kvalitní hliníkové svitky s povlakem. Existuje mnoho důvodů pro vznik defektu a běžných je následujících pět faktorů:
1. Vybavení
Potahovací linka vyžaduje, aby potahovací zařízení bylo v dobrém stavu. Lakovací zařízení musí běžet hladce bez horizontálních a vertikálních vibrací. Potahovací válečky musí být jemně broušeny. Boční házení všech válců nanášecího stroje musí být kontrolováno v povoleném rozsahu, jinak vážně ovlivní kvalitu povrchu nátěru.
2. Suroviny
Povlaky a hliníkové spirály jsou faktory, které mohou ovlivnit kvalitu povlaků v procesu potahování. Vzhledem k barevnému rozdílu mezi šaržemi nátěrů není rychlost nátěru vysoká kvůli nedostatečné jemnosti nátěrů, špatné koordinaci mezi nátěry a rozpouštědly, vrstvení atd. Přímo ovlivní účinek nátěru a způsobí vady. Nerovnost substrátu hliníkové cívky, nerovnoměrná tloušťka filmu a špatné vychýlení hran také přímo ovlivní kvalitu produktu a celkové použití. Proto, když suroviny na hliníkové cívky vstoupí do továrny ke kontrole, kvalita by měla být přísně kontrolována.
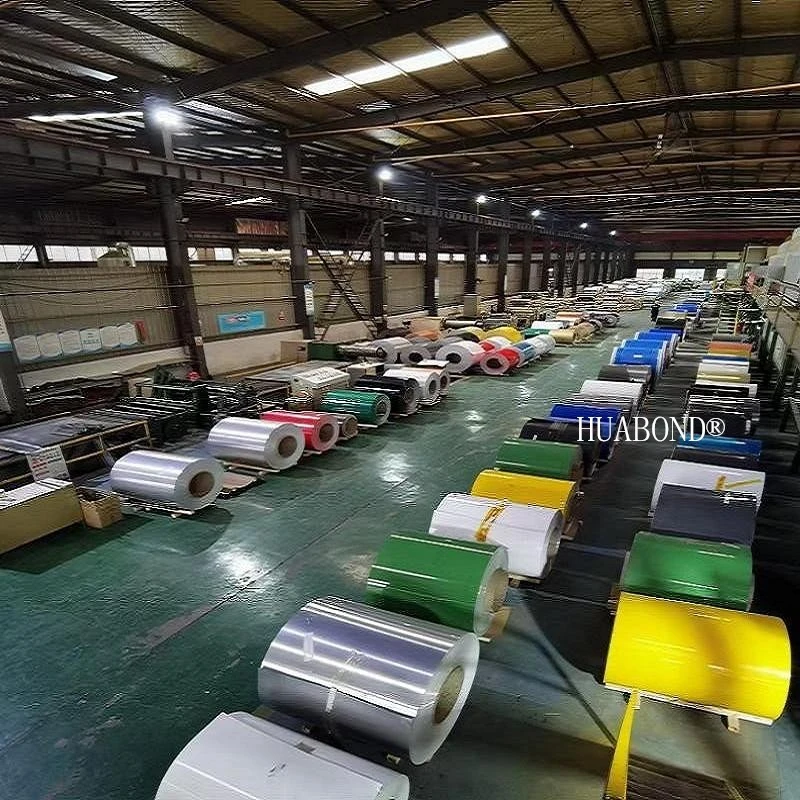
3. Výrobní prostředí
Interiér lakovny musí být čistý, prachotěsný, odolný proti hmyzu a musí mít určitý výkon ventilace, aby se zajistilo, že kvalita lakovaného povrchu nebude znečištěna. Současně se podmínky procesu mění v čase vlivem teplotních změn.
4. Lidské faktory
Smysl obsluhy, odbornost v technologii a standardizace provozu jsou klíčem k dosažení vysoce kvalitních efektů nátěru. Proto je nutné posílit školení operátorů a umožnit operátorům osvojit si principy a klíčové body technologie nátěrů, posílit odpovědnost a pracovat striktně v souladu s provozními postupy pro zajištění vysoké kvality nátěrových produktů.

5. Řemeslo
Proces nanášení úzce souvisí s kvalitou nátěru a je nutné řídit relativní poměr rychlosti linky nanášecího válce, válečku pro extrakci barvy, dávkovacího válečku a substrátu v určitém rozsahu. Podle různých systémů a tloušťky filmu nátěrového produktu by měl být pro nátěr nastaven určitý rozsah viskozity, aby se zajistil hladký průběh nátěru a podpořilo se zlepšení kvality produktu. Proces vytvrzování nátěru a ovládání pece musí být řízeno podle požadavků a nesmí se svévolně měnit, jinak bude vážně ovlivněna barevná odlišnost a výkon potaženého produktu.
Výše uvedené faktory spolu souvisí a ovlivňují se. Někdy je výskyt závady spojen s mnoha faktory a konkrétní problémy je nutné podrobně analyzovat a jeden po druhém odstraňovat.
